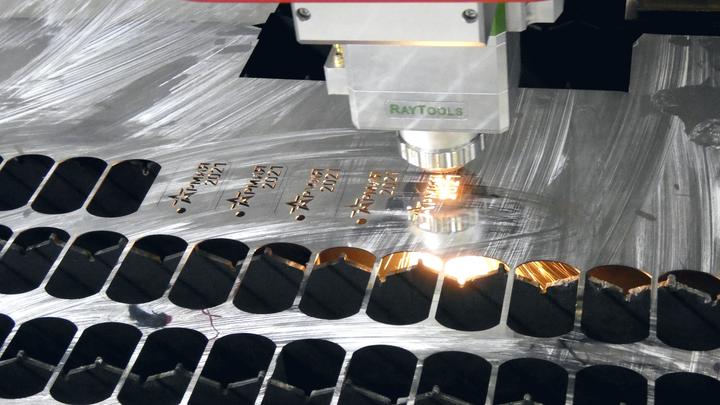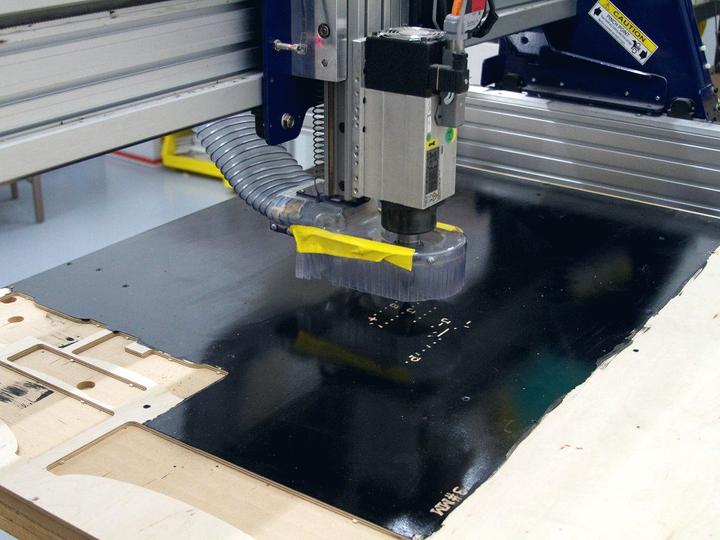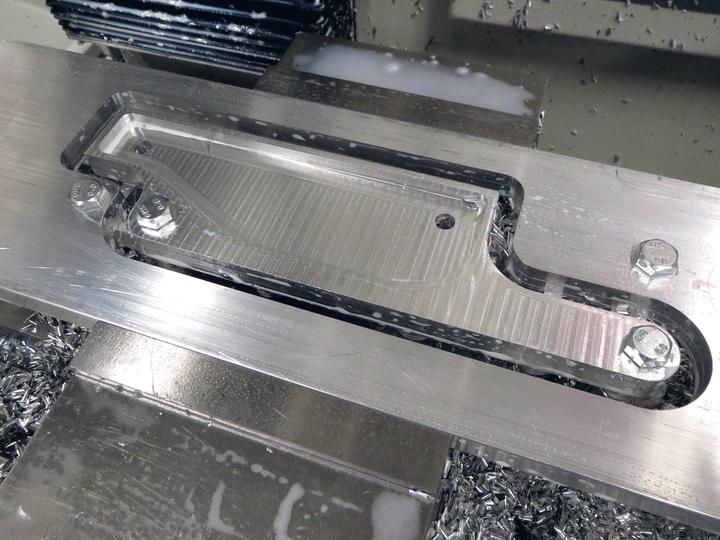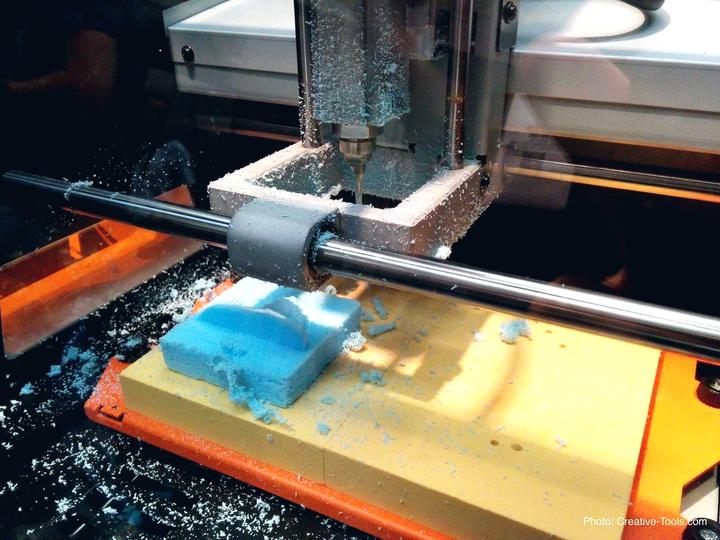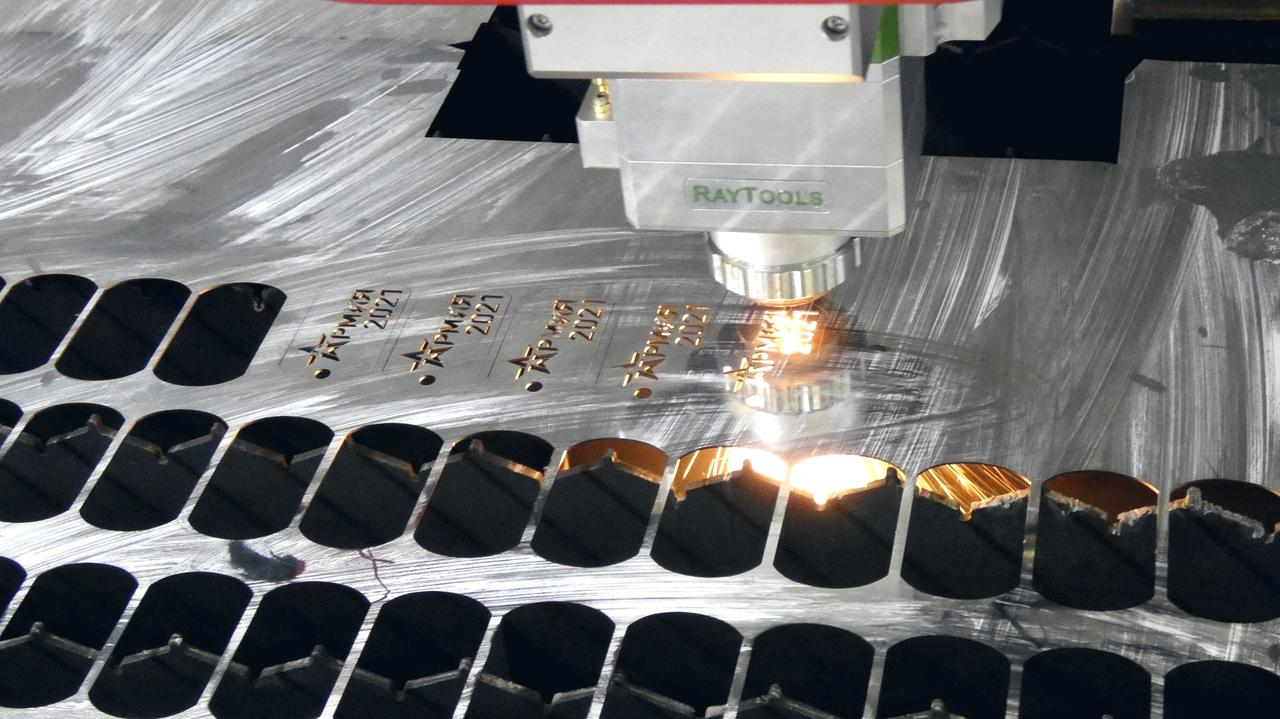
Trois familles de machines se partagent ce travail, et elles ne sont pas interchangeables. Le laser excelle sur les tôles fines et les plastiques : trait de coupe très fin, chants nets, aucun outil à changer entre deux formes. La fraiseuse numérique travaille l'épais — plexiglas de 20 mm, bois, composite, aluminium — et sait aussi creuser, chanfreiner, graver en relief. Le jet d'eau intervient là où la chaleur est interdite : matériaux composites, pierre, verre, métaux très épais.
Un atelier qui ne possède qu'une machine vous orientera naturellement vers ce qu'elle sait faire. C'est le principal intérêt de passer par le réseau : nous confions votre pièce à l'atelier dont le parc correspond réellement à la matière, à l'épaisseur et à la tolérance demandées — pas à celui qui s'en approchera au mieux.
Laser, fraiseuse ou jet d'eau : lequel pour votre pièce ?
La question se tranche sur trois critères : la matière, l'épaisseur et la tolérance attendue. Un chant destiné à rester visible n'appelle pas le même procédé qu'une pièce cachée derrière un caisson.
Un piège classique : le laser ne coupe pas tout. Le PVC rigide dégage du chlore et abîme les machines — les ateliers sérieux le refusent et le passent en fraiseuse. Les métaux très réfléchissants comme le cuivre et le laiton demandent une source fibre, que toutes les machines ne possèdent pas. Enfin, le laser marque toujours une zone thermiquement affectée sur quelques dixièmes de millimètre : sans importance pour une lettre d'enseigne, rédhibitoire pour une pièce mécanique.
| Procédé | Matières | Épaisseur courante | Qualité de chant |
|---|---|---|---|
| Laser CO₂ | Plexiglas, bois, textile, cuir | 0,5 – 25 mm | Poli sur PMMA, caramélisé sur bois |
| Laser fibre | Acier, inox, alu, cuivre, laiton | 0,5 – 20 mm | Net, reprise rarement nécessaire |
| Fraiseuse CNC | PMMA épais, Dibond, alu, bois, composite | 3 – 100 mm | Strié, ébavurage souvent utile |
| Jet d'eau | Pierre, verre, composite, métal épais | 1 – 200 mm | Mat, sans zone thermique |
| Plasma | Acier, inox épais | 1 – 40 mm | Grossier, reprise nécessaire |
| Table de découpe numérique | Carton, PVC expansé, adhésif, alvéolaire | 0,5 – 30 mm | Propre, sans chaleur |
Le PVC rigide ne se coupe jamais au laser : il libère du chlore, dangereux pour l'opérateur comme pour la machine. Un atelier qui vous le propose ne connaît pas son métier.
Ce que coûte une découpe sur mesure
Trois postes composent le prix : la matière, le temps machine et la préparation du fichier. C'est le troisième qui surprend le plus souvent : un fichier mal préparé — tracés ouverts, doublons superposés, textes non vectorisés — demande une reprise facturée entre 40 et 120 €, quel que soit le nombre de pièces.
Le temps machine dépend du linéaire de coupe, pas de la surface. Une pièce ajourée de dentelle coûte plusieurs fois le prix d'un rectangle de même dimension. À l'inverse, l'imbrication — le nesting — permet de loger plusieurs pièces dans une même plaque et fait tomber le coût matière : groupez vos commandes plutôt que de les étaler dans l'année.
| Prestation | Budget indicatif | Remarque |
|---|---|---|
| Plaque professionnelle gravée (inox ou laiton) | 60 – 220 € | Selon format et fixation |
| Jeu de lettres découpées PVC ou plexi (30 cm) | 25 – 70 € la lettre | Hors pose et hors éclairage |
| Jeu de lettres inox brossé relief (30 cm) | 70 – 190 € la lettre | Hors rétro-éclairage |
| Logo découpé sur mesure, pièce unique | 90 – 450 € | Programmation comprise |
| Découpe laser à l'heure machine | 60 – 130 € / h | Hors matière |
| Fraisage CNC à l'heure machine | 45 – 95 € / h | Hors matière |
| Reprise de fichier non conforme | 40 – 120 € | Évitable avec un fichier vectoriel propre |
| Gravure de série (plaques de porte) | 12 – 45 € la pièce | Dégressif dès 10 pièces |
Fourchettes hors pose et hors traitement de surface. Le thermolaquage ajoute couramment 25 à 60 € par mètre carré de pièce traitée.
Préparer un fichier qui passe du premier coup
Une machine numérique ne lit pas une image, elle suit un tracé vectoriel. Un logo fourni en JPG ou en PNG doit être redessiné, ce qui est un vrai travail et se facture comme tel. Fournissez un fichier vectoriel — AI, EPS, PDF, SVG ou DXF — et vous supprimez ce poste.
Quatre vérifications avant d'envoyer votre fichier : les tracés sont fermés, sans quoi la machine ne sait pas où couper ; les textes sont vectorisés, faute de quoi la police se substitue chez l'atelier ; les doublons superposés sont supprimés, sinon la machine coupe deux fois au même endroit ; et l'échelle est à 1:1, dans l'unité annoncée.
- Épaisseur de trait : les traits de coupe se dessinent en filaire, pas en épaisseur — une ligne de 0,25 pt suffit
- Contre-formes : dans un « A » ou un « O », le contre-poinçon doit être identifié, sinon il tombe à la découpe
- Ponts de maintien : sur les pièces très ajourées, prévoyez des attaches temporaires pour éviter le basculement
- Rayon d'outil : en fraisage, un angle interne ne peut jamais être plus vif que le rayon de la fraise
- Sens du fil : sur le bois et l'aluminium brossé, le sens de la matière se voit — précisez-le si le rendu compte
Les graphistes du réseau préparent les fichiers de découpe et livrent le DXF ou l'EPS directement exploitable par l'atelier. Si vous n'avez qu'un logo en image, dites-le : la vectorisation est chiffrée à part et elle vous appartient ensuite définitivement.