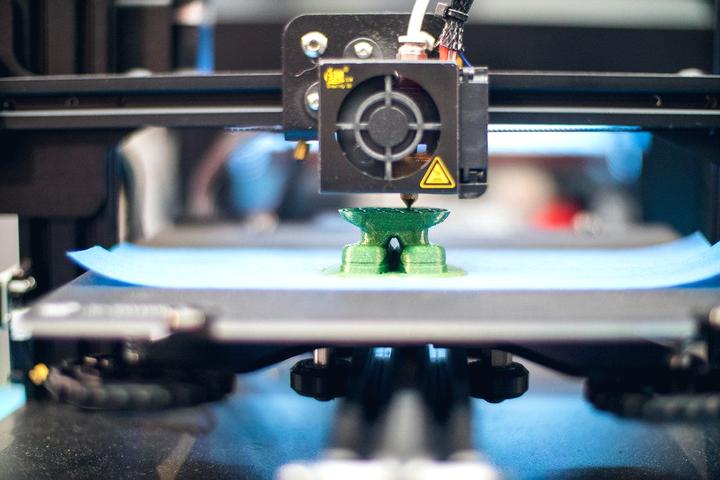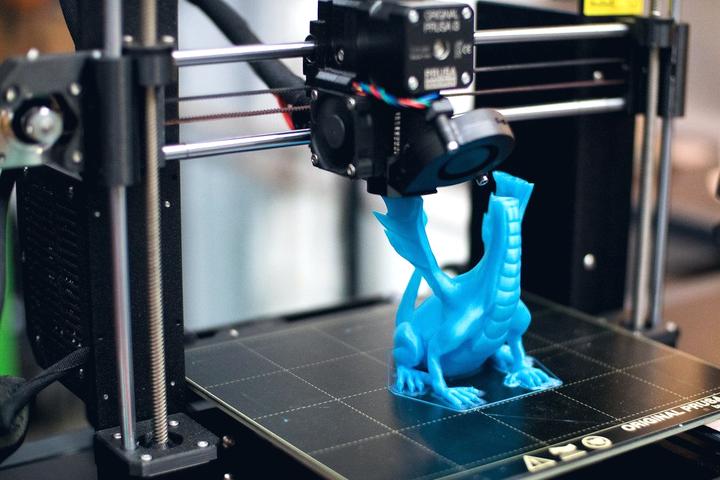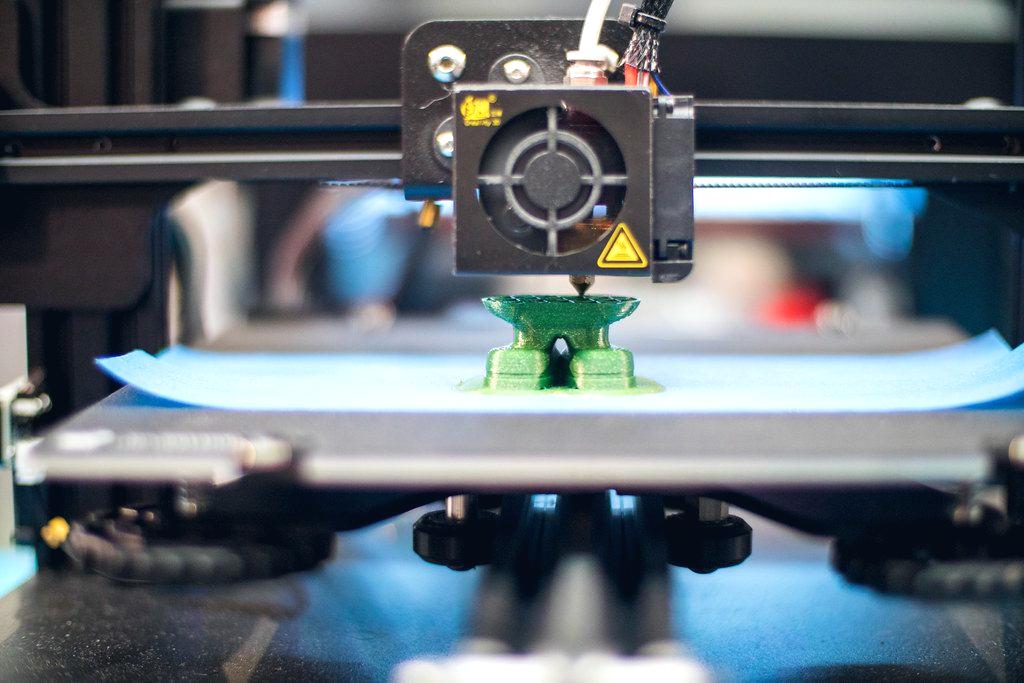
Trois technologies couvrent l'essentiel des besoins. Le FDM, qui dépose un filament fondu couche par couche, est le plus économique : parfait pour les volumes, les supports et les pièces peu sollicitées. La résine SLA polymérise un bain liquide au laser et donne un détail très fin, idéal pour les maquettes et les pièces où la surface se voit. Le frittage SLS fusionne une poudre de nylon et produit des pièces réellement mécaniques, sans support et sans direction faible.
Le piège classique est de confondre prototype et pièce de série. Une pièce FDM se casse le long des couches, sous une contrainte que la même pièce injectée encaisserait sans broncher. Pour un usage fonctionnel durable, il faut soit passer en SLS, soit accepter le procédé pour ce qu'il est : un moyen de valider vite, à peu de frais, avant d'engager un outillage.
Quelle technologie pour quel usage ?
Le choix se fait sur trois critères : la finesse attendue, la tenue mécanique et le budget. Une maquette de présentation et un support technique qui sera vissé n'appellent ni la même machine, ni la même matière.
Un point que peu d'ateliers annoncent spontanément : toutes ces matières vieillissent au soleil. Le PLA se déforme dès 55 °C — un tableau de bord de voiture l'atteint largement en été — et la résine jaunit et fragilise sous les ultraviolets. Pour un usage extérieur durable, il faut de l'ASA ou du nylon, et une peinture qui filtre les UV. Une pièce imprimée n'est pas un matériau d'enseigne extérieure.
| Technologie | Précision | Tenue mécanique | Usage privilégié |
|---|---|---|---|
| FDM filament | 0,1 – 0,3 mm | Moyenne, faible entre couches | Volumes, prototypes, PLV, gabarits |
| Résine SLA / DLP | 0,02 – 0,1 mm | Faible, cassante | Maquettes, détail fin, pièces vues |
| Frittage SLS nylon | 0,1 mm | Bonne et isotrope | Pièces fonctionnelles, petite série |
| MJF | 0,08 mm | Bonne | Série de 10 à 500 pièces |
| FDM grand volume | 0,3 – 0,8 mm | Moyenne | Lettres, volumes publicitaires, décors |
| Dépôt métal | 0,1 mm | Élevée | Pièces techniques, très coûteux |
Aucun de ces procédés ne remplace l'injection plastique au-delà de quelques centaines de pièces : à partir de ce seuil, l'outillage s'amortit et le coût unitaire devient sans comparaison.
Ce que coûte une pièce imprimée en 3D
Le prix dépend de trois facteurs : le volume de matière, le temps machine et la finition. Le premier surprend souvent — une pièce creuse remplie à 15 % coûte une fraction du prix de la même pièce pleine, pour une rigidité presque équivalente.
La finition est le poste le plus sous-estimé. Sortie de machine, une pièce FDM porte des stries visibles ; la rendre lisse et peinte demande ponçage, apprêt, reprise et peinture — souvent plus de temps que l'impression elle-même. Si l'aspect compte, faites-le chiffrer explicitement plutôt que de le découvrir à la livraison.
| Prestation | Budget indicatif | Remarque |
|---|---|---|
| Petite pièce FDM (moins de 10 cm) | 15 – 60 € | Brut de machine |
| Pièce FDM moyenne (10 – 25 cm) | 60 – 220 € | Selon remplissage et matière |
| Lettre volumique 30 cm peinte | 90 – 280 € | Finition comprise |
| Maquette résine détaillée | 150 – 900 € | Selon volume et complexité |
| Pièce technique SLS nylon | 80 – 450 € | Usage fonctionnel |
| Modélisation 3D à partir d'un croquis | 60 – 120 € / h | Fichier livré au client |
| Scan 3D et rétro-conception | 180 – 700 € | Selon taille et précision |
| Finition peinture et vernis | 40 – 250 € | Souvent la moitié du temps total |
Fourchettes indicatives hors livraison. À partir d'une dizaine de pièces identiques, demandez un chiffrage en petite série : le paramétrage étant amorti, la remise est significative.
Fournir un fichier exploitable
Le format d'échange reste le STL, parfois le STEP ou le 3MF quand les couleurs et les matières comptent. Un fichier issu d'un logiciel de rendu ou de jeu vidéo n'est en général pas imprimable en l'état : il faut un maillage fermé, sans trou ni face inversée, ce qu'on appelle un volume étanche.
Si vous n'avez qu'un croquis, une photo ou la pièce cassée, dites-le simplement. La modélisation est un vrai travail, facturé à l'heure, mais elle évite l'aller-retour de fichiers inexploitables qui fait perdre une semaine à tout le monde.
- Maillage fermé, sans trou ni normale inversée
- Épaisseur de paroi d'au moins 1,2 mm en FDM, 0,8 mm en résine
- Échelle en millimètres, l'unité par défaut de la quasi-totalité des machines
- Congés plutôt qu'angles vifs sur les zones qui subiront un effort
- Tolérance d'ajustement de 0,2 à 0,4 mm entre deux pièces qui s'emboîtent
- Orientation d'impression signalée si une face doit rester parfaitement lisse
Précisez toujours l'usage réel de la pièce — décorative, fonctionnelle, intérieure, extérieure. C'est cette information, bien plus que le fichier, qui détermine la technologie et la matière à retenir.